

По заказам и возникшим вопросам обращайтесь в отдел продаж - Алексей Ерошкин, a.eroshkin@kvantnpp.ru +7(3462)310-500, +7 932 419 29 22

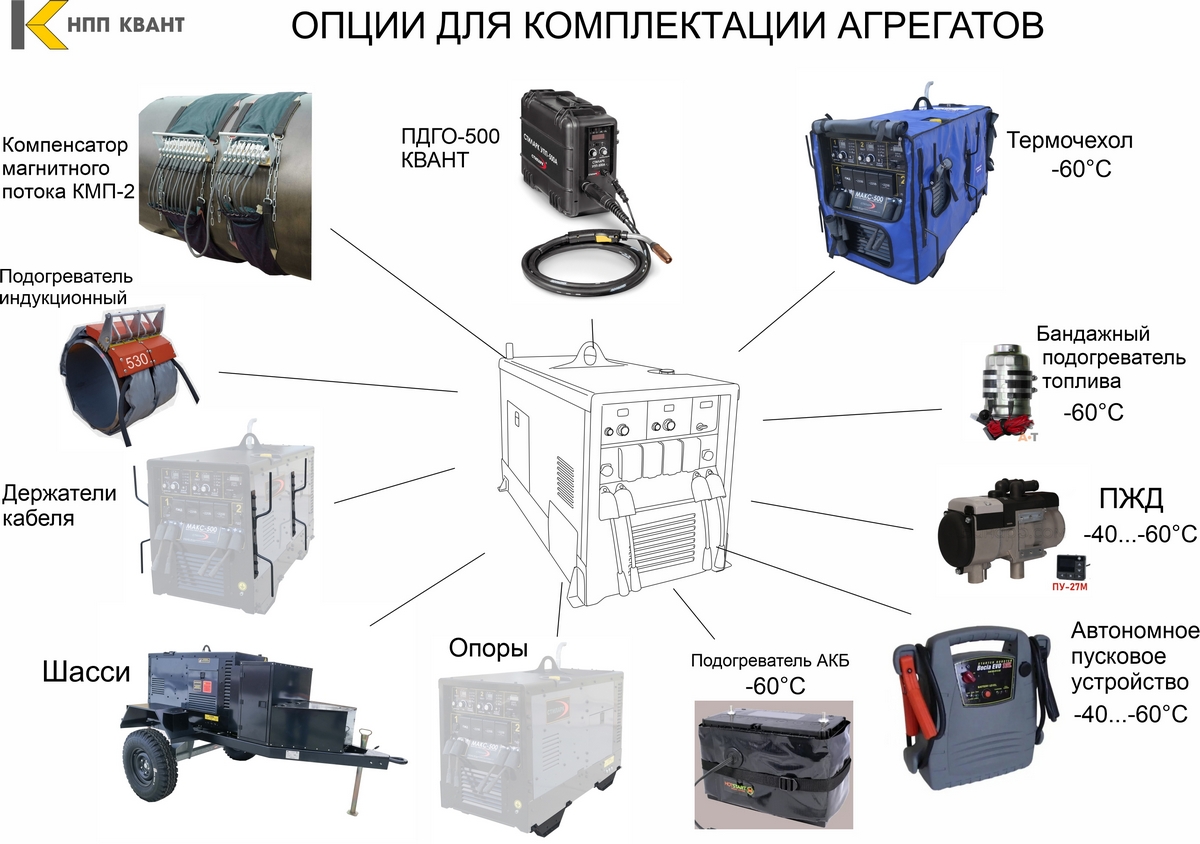
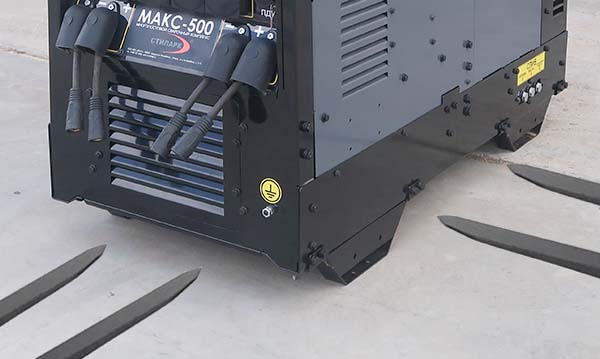
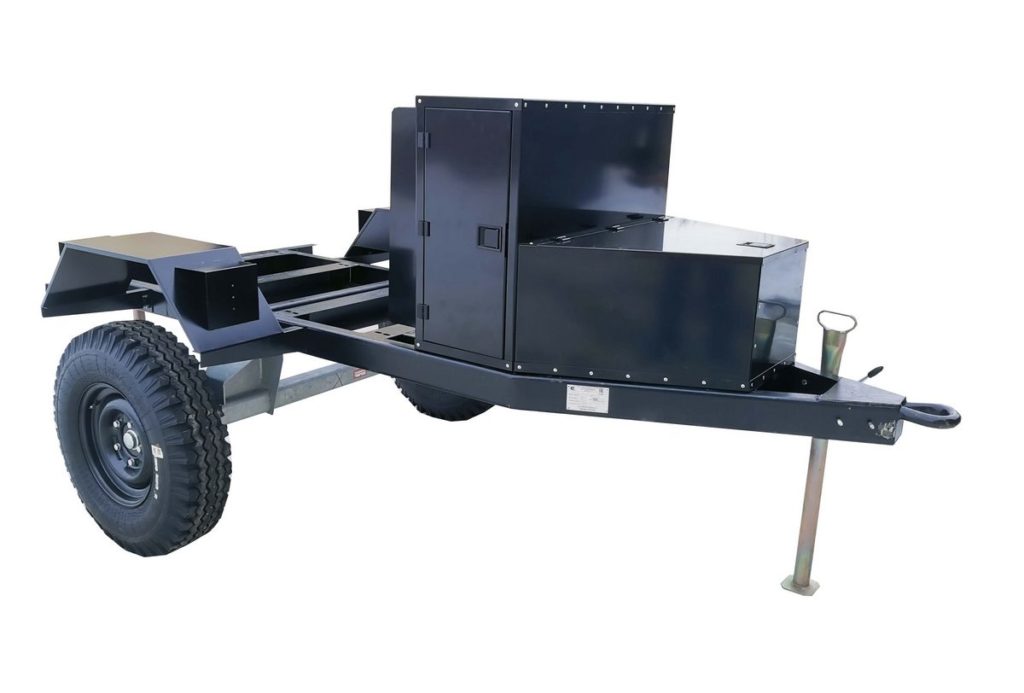
Комплект состоит из 4 опор, которые приподнимают агрегат над грунтом, что обеспечивает возможность погрузки и транспортировки погрузчиком, облегчает замену технических жидкостей при техническом обслуживании, а также уменьшает возможность всасывания сыпучих грунтов, пыли, песка через вентиляционные отверстия.
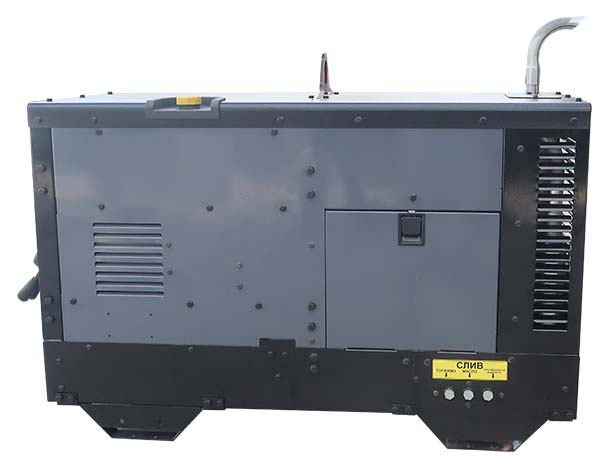
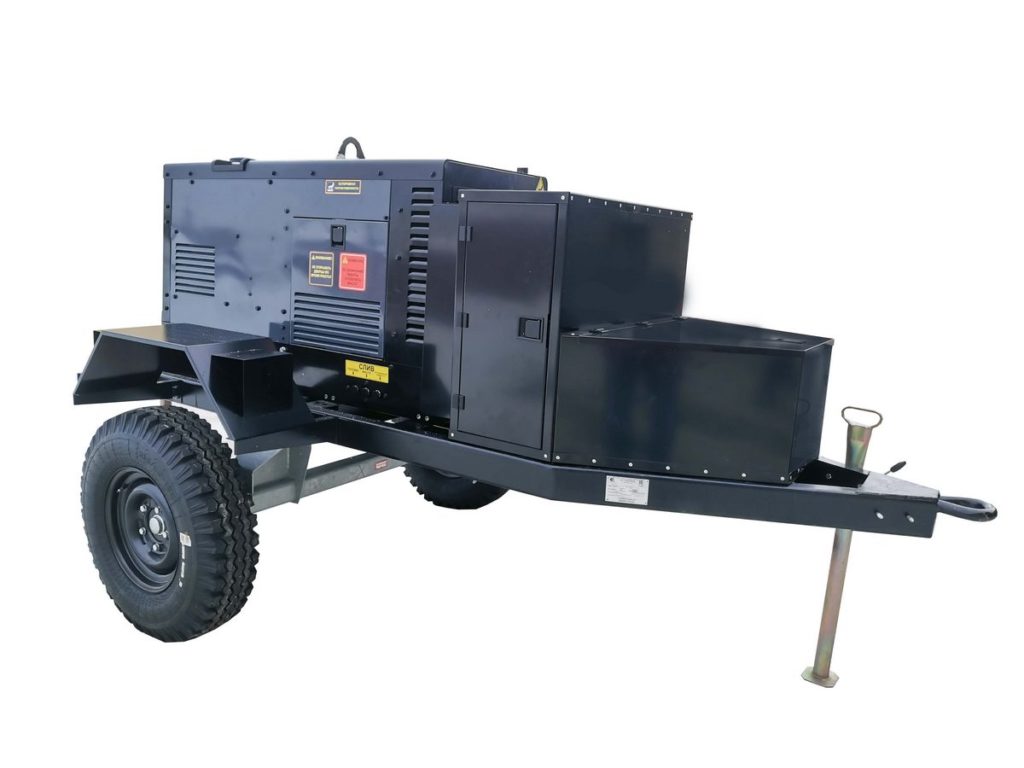
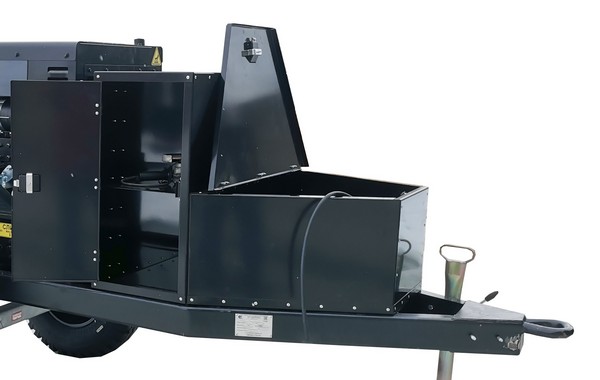
Шасси предназначено для перевозки сварочных агрегатов МАКС, а также, при наличии ящика, для хранения инструмента, сварочных материалов и кабелей.
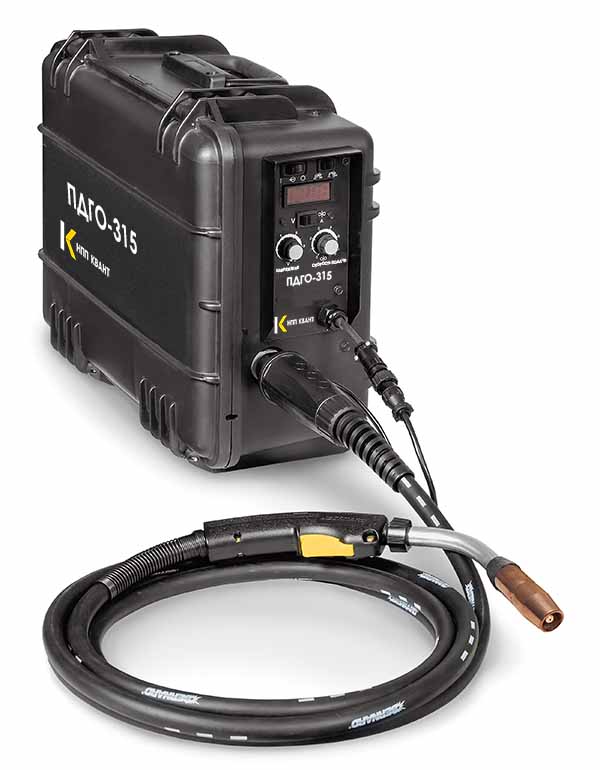
ПДГО-500 КВАНТ — подающий механизм закрытого типа, предназначенный для следующих режимов:
Основные особенности:
Газовый клапан с двойной фильтрацией предотвращает засорение и перебои в подаче газа.
Параметры | Значение |
Диаметр порошковой проволоки, мм | 0,8 – 2,0 |
Диаметр стальной проволоки, мм | 0,6 – 1,4 |
Скорость подачи проволоки, м/мин | 1 – 17,0 |
Максимальный диаметр катушки, мм | 305 |
Ток потребления, А | 10 |
Напряжение питания, В | 24 |
MIG/MAG ток при ПВ, А | 100%/350, 60%/500 |
Исполнение для условий эксплуатации при температуре, °С | от -40 до +40 |
габаритные размеры ДхШхВ, мм | 438x203x508 |
масса не более, кг | 15,2 |
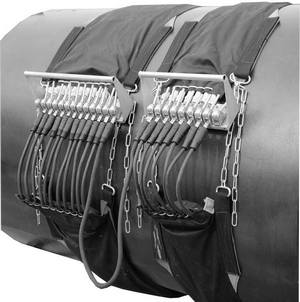
Сварка труб и стальных конструкций на постоянном токе нередко сопровождается эффектом “магнитного дутья”, причиной которого является остаточная намагниченность. При этом ухудшается стабильность процесса, происходит разбрызгивание металла, в сварном шве образуются дефекты типа пор, несплавлений, непроваров, шлаковых включений, а порой сварка становится просто невозможной из-за срыва дуги и залипания электрода.
Главной причиной намагниченности трубопроводов является применение для диагностики их технического состояния магнитных дефектоскопов, после чего величина остаточного магнитного поля в разделке сварного стыка может достигать 1000 — 1500 Гс и более. Дополнительными факторами, способствующими намагничиванию трубопроводов, являются магнитное поле Земли, упругие механические напряжения, технологическая намагниченность труб при их изготовлении и транспортировке.
Поскольку намагниченность труб не позволяет получить хорошее качество шва, размагничивание их перед сваркой является необходимой технологической операцией. Достичь полного размагничивания практически невозможно, поэтому допускается сварка при незначительной остаточной намагниченности, не оказывающей ощутимого влияния на сварочный процесс. Например, стандартом СТО Газпром 2-2.2-136-2007 «Инструкция по технологиям сварки при строительстве и ремонте промысловых и магистральных газопроводов. Часть 1» установлено, что остаточная намагниченность торцов труб и соединительных деталей трубопровода должна быть не более 20 Гс. При намагниченности более 20 Гс должно выполняться размагничивание или компенсация магнитного поля в рабочей области.
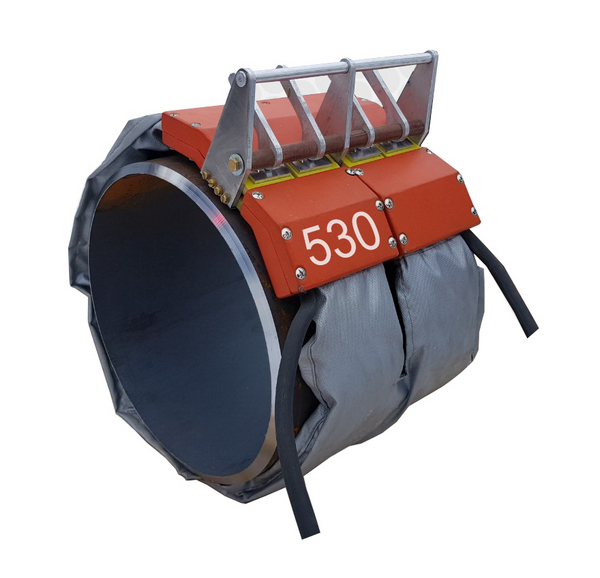
Процесс компенсации остаточного магнитного поля изделия состоит в создании противоположного по направлению магнитного поля той же интенсивности с помощью катушек-индукторов с постоянным контролем величины магнитного поля в рабочей области
Источник питания | Сварочные аппараты КА-250, КА-250Д, специализированные источники питания ИПК-200, ИПК-250, Сварочные агрегаты серии МАКС |
Входное напряжение, В | 30 — 100 |
Рабочий ток, А | 0 — 250 |
Потребляемая мощность, кВт, не более | 7,2 |
Номинальный режим работы (t°= 40°С) ПН, % | 100 |
Режимы устранения магнитных полей | компенсация |
Диапазон рабочих температур, °С | От – 40 до + 40 |
Диаметр размагничиваемых труб, мм: | 114 — 1420 |
ООО НПП «КВАНТ» |
Юридический адрес: 426057, Удмуртская Республика, г. Ижевск, пр-д им Дерябина, д. 2/19, помещ.5 Почтовый Адрес: 427437, Удмуртская Республика, г. Воткинск, ул. Красноармейская, 303А Тел/факс: 8 800 201 2088, +7 (3412)90-75-62, +7 962 686 80 37 ИНН/КПП 7811336678/183201001, Эл. адрес: sales@kvantnpp.ru Сайт: www.kvantnpp.ru
|
©2024. ООО НПП "КВАНТ"